视觉自动化检测主要针对钢卷、瓷器、钢轨、铸件、锂电池壳、反光镜、瓶体、金属、木材生产线中产品表面划痕、表面缺陷及颜色检测。
 热线电话:13655163735/025-66018619
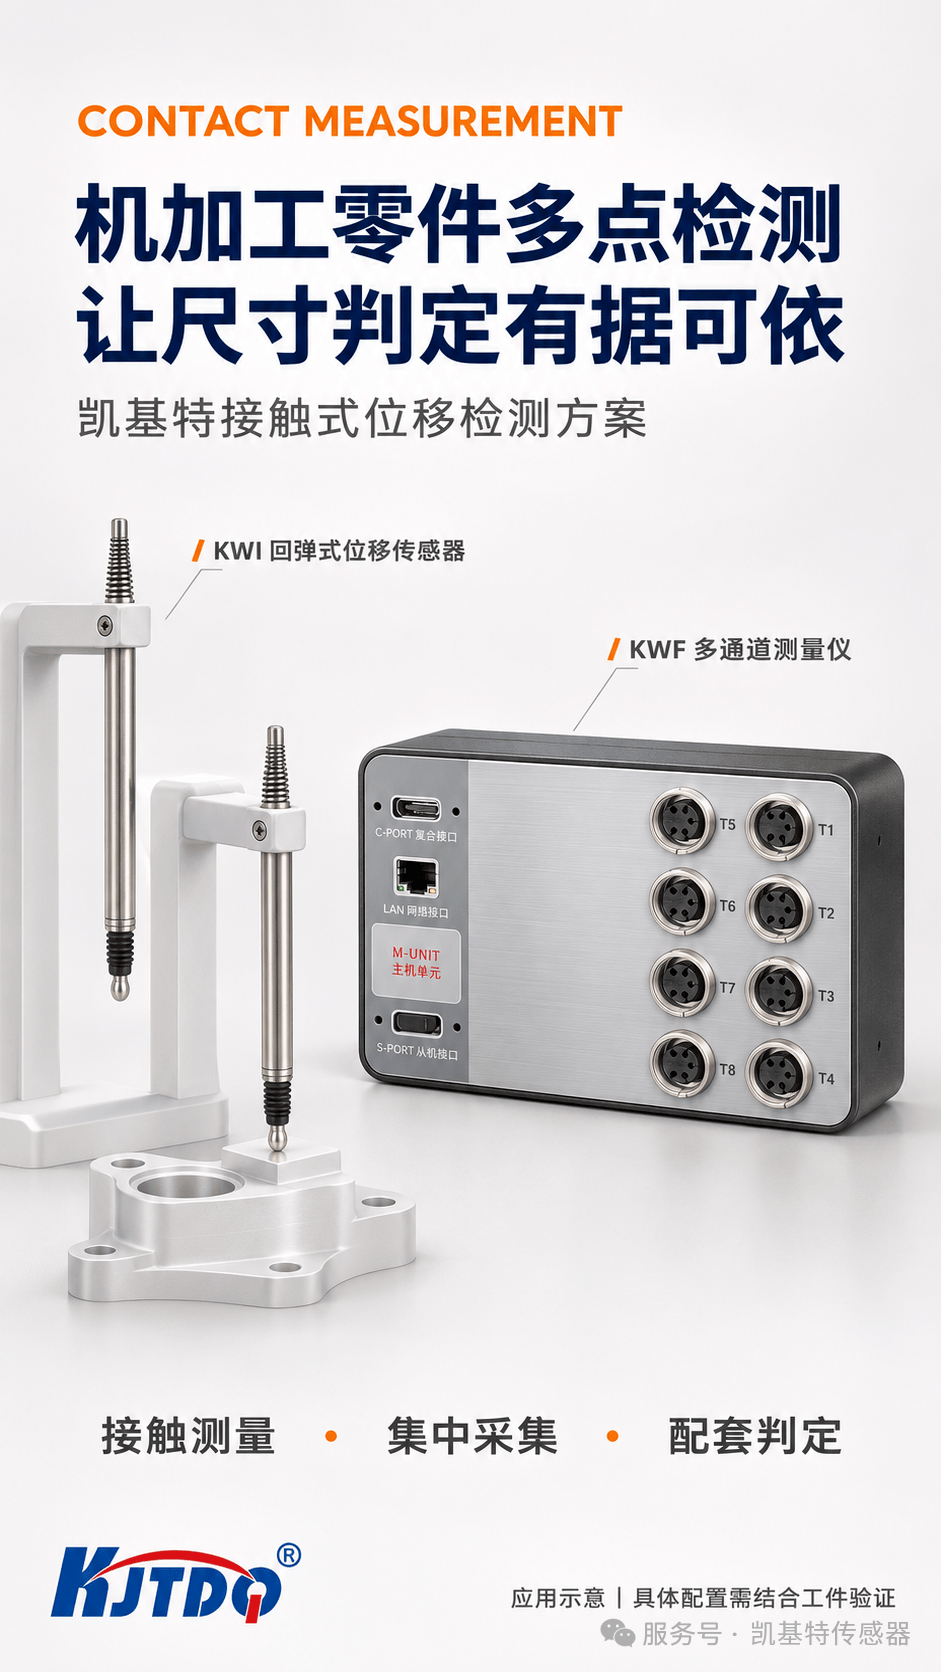
CONTACT DISPLACEMENT / APPLICATION ARTICLE
机加工零件多点检测
凯基特让尺寸判定有据可依
机加工零件进入装配前,需要确认关键位置的高度与台阶差。依靠人工逐点测量、读数和记录,容易增加重复操作,也不便于集中查看同一工件的检测结果。
以壳体类零件为例,可将凯基特接触式位移传感器、匹配的多通道测量仪与定位夹具、PLC或工控机组合,搭建多点尺寸检测工位,让测量数据用于判定、提示与后续追溯。
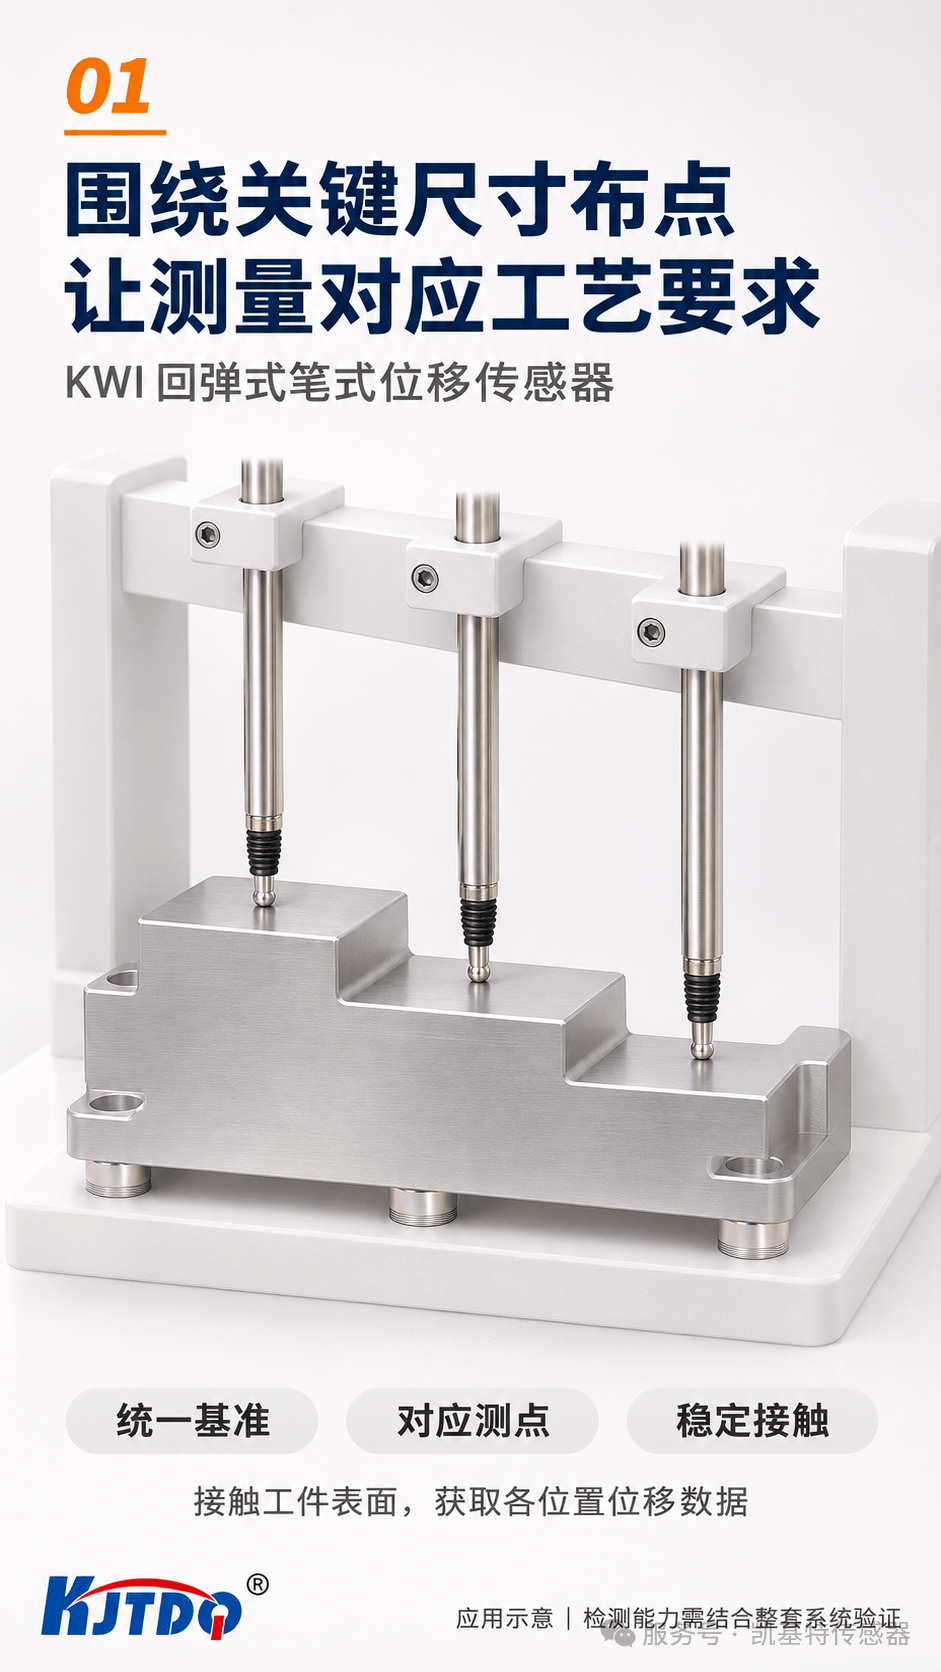
工件放入夹具后,以统一基准定位,在需要检测的台阶面、安装面等位置布置测头。测头接触工件,将各位置的变化转化为位移数据。
凯基特KWI系列回弹式笔式位移传感器采用全桥线圈结构,测头可直接接触工件表面,适用于零件尺寸变化检测。
方案环节 | 建议配置 | 承担的任务 |
接触测量 | KWI系列回弹式笔式位移传感器 | 获取各检测位置的位移数据 |
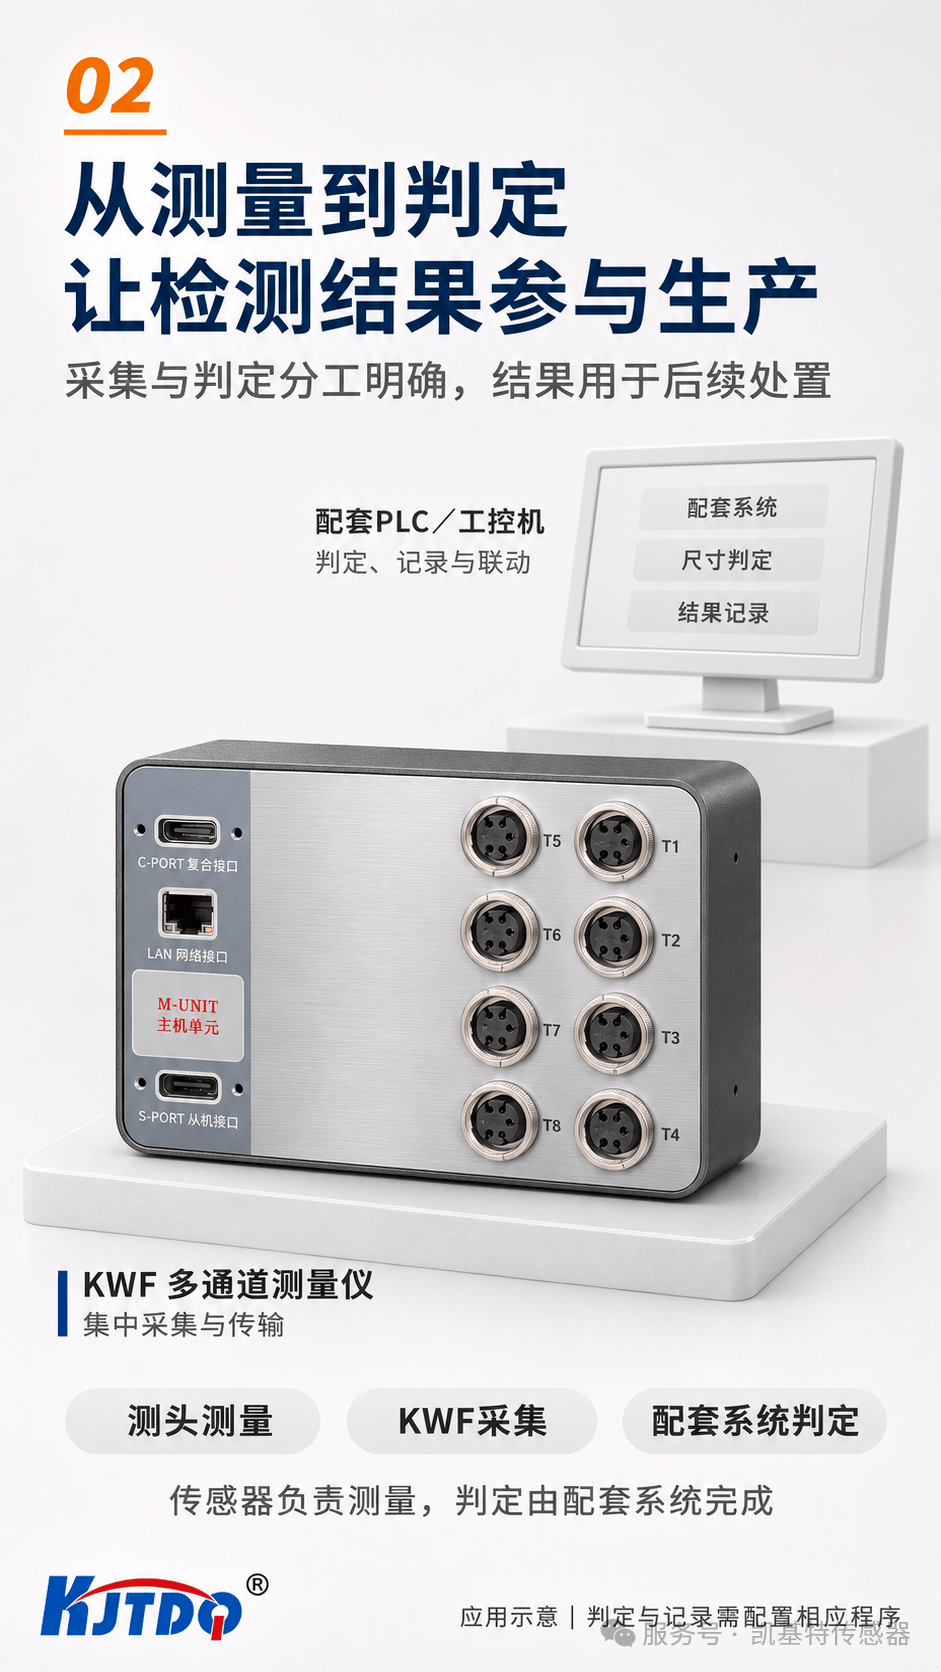
集中采集 | 匹配配置的KWF多通道测量仪 | 汇集多个测头的数据并传输 |
判定与联动 | 配套PLC或工控机及应用程序 | 计算尺寸偏差,执行判定与结果记录 |
KWF支持全桥、半桥传感器输入及Modbus通信,可作为多测点的数据采集环节;具体搭配需确认探头激励、量程与接口配置。
工位可按以下顺序运行:
工件定位→ 测头接触 → 稳定取值 → 尺寸判定 → 结果反馈
通过标准件或量块建立测量基准,由PLC或工控机按工艺要求计算高度偏差、台阶差,并与设定的公差范围比较。
结果合格时,允许进入下一工序;结果超差或采集异常时,提示复核,并由设备控制程序执行相应处置。配合工件编号或批次信息,还可保存测量结果,方便质量人员回查。
传感器负责测量,采集设备负责传输,判定、记录与分流由配套系统完成。
方案落地前,需要结合工件材质、表面状态、检测节拍与装夹方式,确认测头形状、测量力和安装位置。
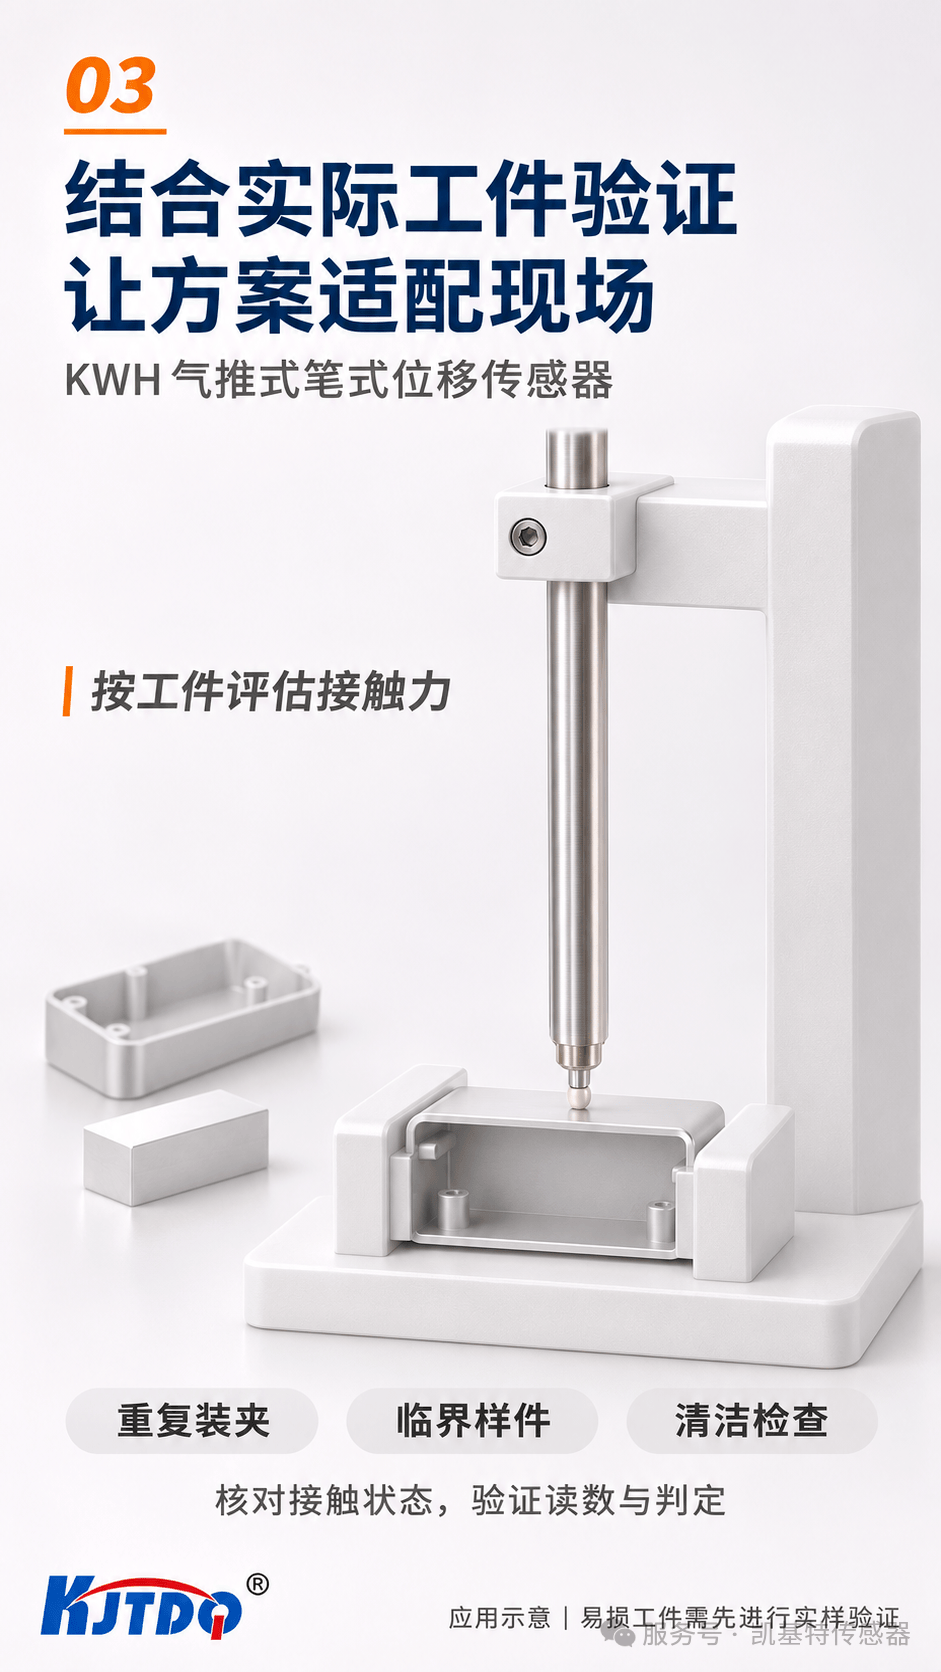
对于易损或易变形工件,可评估采用KWH气推式笔式位移传感器,通过气压调节接触状态;仍需使用实际样件验证接触是否影响测量结果。
调试时,应覆盖重复装夹、不同尺寸样件和临界公差样件,检查定位稳定性、读数重复性与判定逻辑。日常使用中,也需关注测头磨损、夹具松动以及测量面上的油污和切屑。
把尺寸变化测出来,把判断依据留下来。
提供工件图纸、检测位置、公差要求与生产节拍,凯基特可协助匹配测头、采集设备及工位集成方案。